
聯系人:曾經理
座機:0769-82686783
傳真:0769-82686153
手機:17841373498
郵箱:294056881@qq.com
公司網站:www.szhuipiao.com.cn
地址:廣東東莞市厚街鎮赤嶺工業路8號高盛智造園3號樓
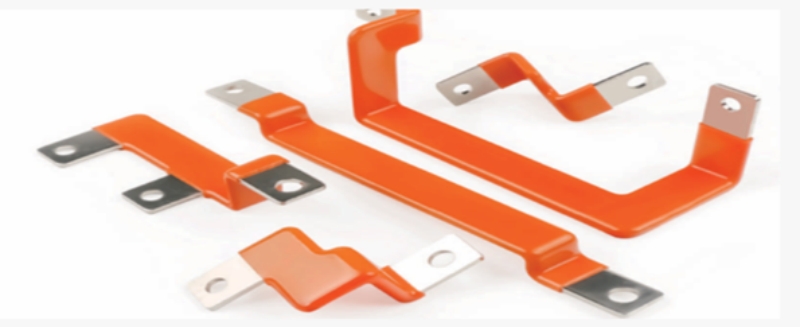
在新能源汽車、高壓配電柜、儲能系統以及電氣設備制造中,銅排、鋁排的規格通常并不單一。生產過程中經常需要根據訂單切換不同寬度、厚度或長度的材料,因此,換料效率已經成為影響設備實際生產效率的重要因素。
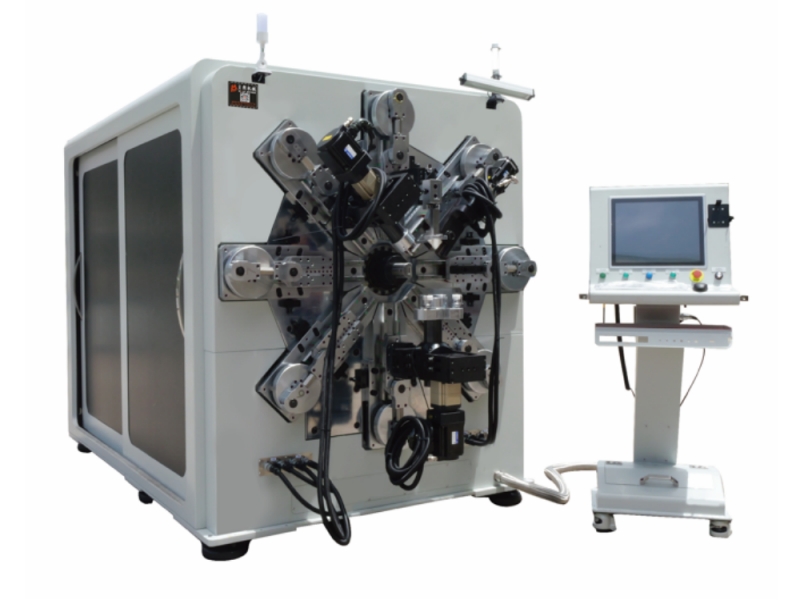
很多企業在選擇銅鋁排數控折彎機時,重點關注的是折彎角度精度、控制軸數、伺服系統以及加工范圍,卻容易忽略一個看似簡單的結構——輔助送料裝置。
實際上,當銅排或鋁排完成上一批次加工后,需要更換新材料時,材料如何快速、穩定地進入校直和送料區域,會直接影響換料時間、操作人員數量以及材料損耗。
因此,在銅鋁排數控折彎機選型時,除了比較核心加工能力,還應該把輔助送料結構納入整體評價體系。
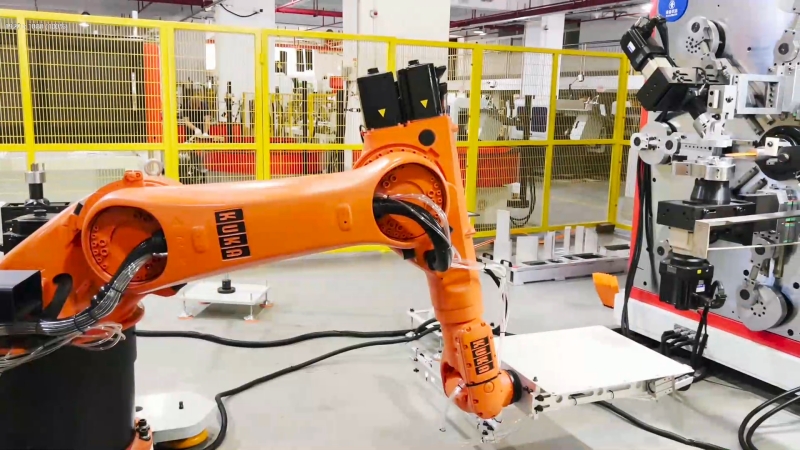
不同輔助送料結構的實際區別:
目前市場上的銅鋁排數控折彎機,在輔助送料方面存在明顯差異。以貝朗和其他同行的不同設備方案為例,輔助送料結構及操作體驗并不完全相同。
貝朗設備配置了專用輔助送料裝置。
當需要更換銅排或鋁排材料時,操作人員只需要將材料牽引至輔助送料位置,然后按動送料開關,設備即可將材料自動送入校直及送料區域。
這一設計最大的優勢,是無需頻繁松開校直輪。
傳統換料方式中,如果材料無法直接進入校直區域,操作人員通常需要先調整或松開校直裝置,再人工將材料推送到指定位置。材料進入后,還需要重新恢復校直狀態并進行調整。
貝朗輔助送料結構則將這一過程進行了簡化:
放入材料 → 牽引定位 → 按動開關 → 自動送入 → 校直送料 → 開始加工
整個換料流程更加簡單,一名操作人員即可完成。

部分設備沒有配置類似的輔助送料裝置。以部分同行等設備方案為例,在更換材料時,操作人員需要人工將銅排或鋁排強行推入機器內部,直到材料到達送料區域。
另一種方式則是先松開校直輪,將材料送入設備后,再重新調整校直裝置。
這種操作方式雖然同樣能夠完成換料,但在實際生產中會增加幾個問題。
首先,人工推進較長材料時需要較大的操作空間,同時對操作人員的體力要求更高。
其次,重新松開和調整校直裝置后,材料可能需要再次進行校直確認。如果調整不到位,就可能影響后續送料穩定性以及產品尺寸一致性。
因此,對于批量生產而言,這些額外操作累積起來,會形成比較明顯的時間成本。


 咨詢:17841373498

